Como Transformar Resíduos de Madeira em Lucro
Quais são os usos dos resíduos de madeira?

Existem muitos tipos de resíduos de madeira, como tábuas de madeira, blocos de madeira, lascas de madeira, sobras de corte, aparas de bordas, galhos, ramos, troncos de árvores, fôrmulas de construção, entre outros. Podemos processar esses materiais de resíduos de madeira, anteriormente considerados inúteis, para reutilização, reduzindo efetivamente o desperdício de recursos madeireiros e contribuindo significativamente para a proteção ambiental. O material madeireiro é um recurso biológico renovável e é o único material verde e recurso biológico renovável e reciclável entre os quatro principais materiais do mundo (aço, cimento, madeira e plástico). Atualmente, a reciclagem e a utilização de resíduos de madeira são aplicadas principalmente nas seguintes áreas:
Produção de Papel: A madeira residual pode ser utilizada na produção de papel. Ao ser esmagada e processada para se tornar matéria-prima para a fabricação de papel, não só a madeira residual é reciclada, como também é gerado valor econômico. Esta é uma excelente solução para o descarte da madeira residual, pois permite economizar recursos florestais e, ao mesmo tempo, proteger o meio ambiente circundante.
Fabricação de Painéis à Base de Madeira: Utilização de resíduos de madeira para produzir painéis à base de madeira, como aglomerado de partículas, fibra de média densidade (MDF), aglomerado de partículas de gesso e aglomerado de partículas de cimento.
Habilidade artesanal: Utilização de madeira residual para criar artesanatos. A madeira é frequentemente usada por amadores para criar peças artísticas.
Produção de Pellets de Madeira, Carvão, Vinagre de Madeira e Gás de Madeira: A madeira residual pode ser utilizada para a fabricação desses produtos.
Quais são as vantagens de usar sobras de madeira como pelotas de combustível?
Os resíduos de madeira são uma matéria-prima ideal para a produção de grânulos de combustível, possuindo um valor econômico e social significativo. As vantagens de utilizar resíduos de madeira para a fabricação de grânulos são detalhadas abaixo:
Vantagem da Matéria-prima Bruta: Grandes quantidades de resíduos de madeira são geradas durante a produção em serrarias de grande escala, fábricas de móveis, empresas de paisagismo e outras empresas do setor madeireiro. Esses resíduos são abundantes e baratos. No passado, eles costumavam ser deixados para apodrecer, descartados em aterros ou incinerados, o que representava um sério desperdício de recursos madeireiros.
Alto Valor Calórico: Os grânulos de madeira processados podem atingir um valor calórico de até 4.500 kcal/kg. Em comparação com o carvão, eles possuem um ponto de ignição mais baixo, são mais fáceis de acender, têm densidade maior e apresentam uma maior densidade energética.
Baixo teor de substâncias nocivas: Ao serem queimadas, as pelotas de madeira emitem níveis extremamente baixos de gases nocivos, o que traz benefícios para o meio ambiente. A cinza produzida após a combustão também pode ser utilizada diretamente como fertilizante de potássio, o que economiza custos. Além disso, o resíduo de cinza é mínimo, o que reduz significativamente o espaço necessário para o seu descarte e diminui as despesas com sua remoção.
Baixo Custo de Transporte: Devido à sua forma de peletas, o volume é comprimido, o que economiza espaço de armazenamento e facilita o transporte, reduzindo assim os custos de transporte.

Tecnologia de Processamento para Transformar Resíduos de Madeira em Pellets
I. Tratamento Preliminar: Purificação e Triagem das Matérias-Primas
O pré-tratamento é a base do processamento de pellets de madeira. Seu objetivo principal é remover as impurezas da matéria-prima e ajustar seu teor de umidade para garantir um processamento subsequente eficiente e melhorar a qualidade dos pellets.
Classificação e Remoção de Impurezas: Primeiramente, os resíduos de madeira coletados são classificados manual ou mecanicamente para remover impurezas como metal (por exemplo, pregos, parafusos), pedras, plástico e terra. Essas impurezas danificam seriamente os equipamentos de processamento, reduzem a eficiência da combustão dos grânulos e podem até gerar gases nocivos. Após a classificação, os materiais são selecionados. É preferida a madeira com dureza moderada, sem mofo ou apodrecimento, e sem odor (por exemplo, choupo, pinheiro, bétula). Materiais mofados ou severamente apodrecidos devem ser removidos para evitar que afetem a qualidade dos grânulos.
Ajuste da Umidade: O teor ótimo de umidade para o processamento de resíduos de madeira é de 12% a 18%. Se a matéria-prima estiver muito úmida (por exemplo, resíduos frescos ou material danificado pela água), é necessário secá-la, geralmente utilizando um secador de tambor rotativo que utiliza circulação de ar quente para reduzir a umidade até o intervalo padrão. Se a matéria-prima estiver muito seca (por exemplo, resíduos armazenados por um longo tempo), é necessário pulverizar uma pequena quantidade de água para aumentar a umidade, evitando quebradiça e dificuldades na formação de pelotas durante os processos subsequentes de trituração e granulação.
II. Processamento Principal: Britagem e Moagem
A trituração e moagem visam processar os resíduos de madeira pré-tratados em uma farinha de madeira fina e uniforme, que serve como matéria-prima qualificada para a produção de peletas. Esse processo é realizado em duas etapas, que dependem do tamanho dos resíduos.
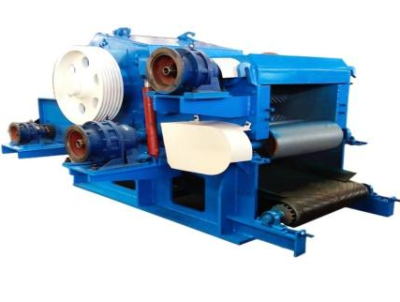
Esmagamento Grossolano: Utiliza equipamentos de esmagamento grossolano (por exemplo, britadeiras de mandíbula, britadeiras de martelo) para dividir grandes pedaços de material (como sobras de chapas de metal ou blocos de madeira) em fragmentos com diâmetro de 5 a 10 cm, removendo assim grandes impurezas presentes no material.
Moagem Fina: Utiliza equipamentos de moagem fina (por exemplo, britador universal, moinho de farinha de madeira) para continuar esmagando e moendo os pedaços grossos, transformando-os em farinha de madeira com uma granularidade de 80 a 120 mesh.
Durante o processo de trituração, é necessário controlar a uniformidade dos materiais. Uma quantidade excessiva de partículas grossas pode levar a um mau processo de moldagem e à formação de grânulos soltos, enquanto uma quantidade excessiva de pó fino aumenta a produção de poeira durante a formação dos grânulos, afetando o funcionamento dos equipamentos e a saúde dos operadores. É recomendável o uso de equipamentos de coleta de poeira durante a trituração, a fim de recuperar o pó de madeira, reduzir os resíduos e atender às exigências ambientais.
III. Passo Chave: Pelletização
3.1 Equipamentos e Princípios
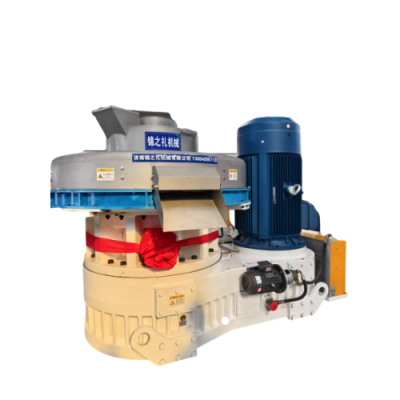
A peletização é o passo fundamental no processo de transformação da farinha de madeira em peletes padronizados. O equipamento comum utilizado inclui a moagem de peletes com matriz circular (preferida para produção em escala industrial) ou a moagem de peletes com matriz plana ( adequada para processamento em pequena escala ou oficinas caseiras). O princípio do processo envolve a alimentação da farinha de madeira qualificada na câmara de compressão da moagem de peletes. Sob a ação dos rolos e da matriz (circular ou plana), a farinha de madeira é forçada a passar pelos orifícios da matriz. Sob alta temperatura e pressão, a lignina contida na farinha de madeira (um aglomerante natural) amolece e derrete, unindo as partículas de madeira. O material resultante é extruído através dos orifícios da matriz na forma de peletes cilíndricos (geralmente com diâmetro de 6 a 8 mm e comprimento de 10 a 20 mm), que são posteriormente cortados para obter peletes de madeira uniformes.
3.2 Controle de Parâmetros
O controle dos parâmetros durante o processo de peletização determina diretamente a qualidade das peletas. Três parâmetros-chave são controlados:
Temperatura: A temperatura da câmara de compressão deve ser controlada entre 150 e 180 °C. Uma temperatura demasiado alta carboniza a farinha de madeira, afetando seu valor calórico e sua aparência; uma temperatura demasiado baixa impede a completa amolecimento da lignina, resultando em grânulos frágeis e facilmente quebráveis.
Pressão: Ajuste a distância entre os rolos e a matriz com base no tipo e na umidade da farinha de madeira, a fim de controlar a pressão de compressão. Isso garantirá a formação de grânulos bem compactados e a obtenção da densidade padrão (a densidade adequada para grânulos é geralmente de 1,1 a 1,3 g/cm³).
Taxa de alimentação: A taxa de alimentação deve corresponder à velocidade de peletização. Uma taxa demasiado rápida causa bloqueios na câmara de compressão; uma taxa demasiado lenta reduz a eficiência e a uniformidade das peletas.
IV. Pós-processamento: Arrefecimento, Peneiramento e Embalagem
4.1 Arrefecimento
As pelotas que saem da moagem são quentes (aproximadamente 80-100°C) e contêm um certo teor de umidade residual. O seu empacotamento direto causaria absorção de umidade, aglomeração e apodrecimento. Portanto, é necessário resfriá-las, utilizando equipamentos como refrigeradores de contrafluxo. A circulação de ar frio reduz a temperatura das pelotas para a temperatura ambiente (dentro de 5°C da temperatura externa) e elimina a umidade residual, estabilizando-a entre 10% e 15%, o que aumenta a sua estabilidade durante o armazenamento.
4.2 Triagem e Classificação
Os grânulos resfriados são peneirados para remover partículas finas e grânulos não qualificados (por exemplo, demasiado finos, demasiado grossos, soltos ou quebrados), garantindo assim uma qualidade uniforme do produto. É utilizada uma peneira vibratória, cujas malhas são ajustadas de acordo com as especificações dos grânulos. Os grânulos qualificados passam para a fase de embalagem; as partículas finas e os grânulos não qualificados são devolvidos à etapa de trituração para reprocessamento, o que permite a reciclagem dos recursos e a redução de resíduos.
4.3 Embalagem e Armazenamento
Os grânulos qualificados e selecionados são embalados em sacos selados, geralmente sacos de tecido (por exemplo, de 25 kg ou 50 kg cada). As etiquetas devem indicar o nome do produto, as especificações, o teor de umidade, o valor calórico, a data de produção, etc. Os grânulos embalados são armazenados em depósitos secos, bem ventilados e frescos, longe de fontes de fogo e água, a fim de evitar a umidade, a mofo e a combustão espontânea. A vida útil típica de armazenamento é de 6 a 12 meses, o que garante a manutenção de uma qualidade estável.
V. Etapa Auxiliar: Coleta de Poeira e Proteção Ambiental
Durante o processamento de resíduos de madeira em pelotas (por exemplo, britagem, granulação), é gerada uma quantidade significativa de poeira. Sem tratamento, essa poeira polui o meio ambiente e prejudica a saúde dos operadores. Portanto, é necessário um sistema abrangente de coleta de poeira. Geralmente, são utilizados coletores de poeira do tipo “baghouse” com jato pulsado ao longo de todo o processo para capturar a poeira gerada. A poeira coletada pode ser reutilizada no estágio de britagem, o que permite alcançar zero emissões de poeira. Além disso, o mínimo volume de águas residuais geradas (por exemplo, condensado proveniente do processo de secagem) deve ser tratado para atender aos padrões antes de ser descartado, a fim de evitar a poluição ambiental.
VI. Resumo dos Pontos Chave do Processamento
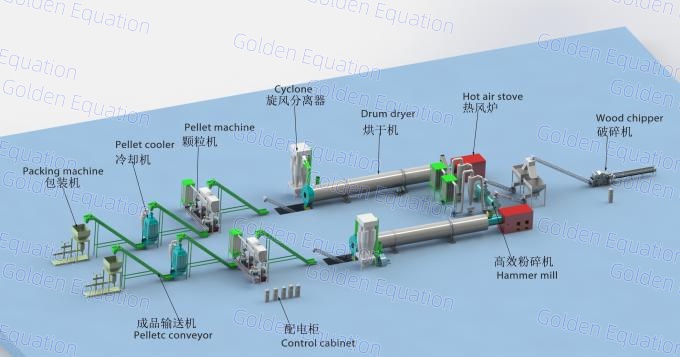
A tecnologia central de processamento para transformar resíduos de madeira em pelotas é a seguinte: “Pré-tratamento → Trituração → Pelletização → Resfriamento e Peneiramento → Embalagem”. O controle da umidade durante o pré-tratamento, bem como o controle da temperatura e da pressão durante a pelletização, são fatores cruciais para determinar a qualidade das pelotas e a eficiência da produção. Todo o processo deve seguir os princípios de “proteção ambiental, alta eficiência e ciclismo”, visando a utilização racional dos resíduos de madeira, reduzindo o desperdício de recursos e a poluição ambiental durante o processamento. Isso garante que o produto final atenda aos requisitos ambientais e de uso, além de aumentar os benefícios econômicos dessa atividade.
Perguntas Frequentes: Perguntas comumente feitas por compradores B2B de outros países.
P1: Quais são as vantagens dos grânulos de madeira residual em comparação com os combustíveis tradicionais? R1: Comparados com combustíveis tradicionais como carvão e petróleo, os grânulos de madeira residual possuem três principais vantagens:
Amigável ao meio ambiente: Emissões extremamente baixas de gases nocivos e combustão limpa, alinhada com a tendência global de redução das emissões de carbono.
Elevada eficiência de custo: Matérias-primas estáveis e de baixo custo. O seu preço é 20% a 30% mais baixo do que o dos combustíveis tradicionais. O valor calórico permanece estável, entre 4000 e 4800 kcal/kg, e a eficiência de combustão é superior a 90%.
Fácil de usar: Tamanho uniforme das partículas, o que facilita o armazenamento e o transporte. O volume altamente comprimido reduz efetivamente os custos logísticos. O teor de umidade é controlado com precisão entre 8% e 12% (superior ao padrão internacional), enquanto o teor de cinzas fica abaixo de 0,7%, o que garante uma combustão mais eficiente.
P2: Os seus produtos estão em conformidade com as normas internacionais de exportação e as certificações relevantes? R2: Os nossos produtos atendem plenamente às normas internacionais, incluindo ENplus, ISO 17225-2 e ASTM D440. Obtemos a certificação CE, bem como a certificação do sistema de gestão da qualidade ISO9001, o que satisfaz os requisitos de acesso aos mercados europeus, americanos e outros. Podemos fornecer todos os certificados de qualificação e relatórios de testes de terceiros, como os da SGS, conforme solicitado.
P3: É possível personalizar as especificações dos grânulos de madeira de acordo com as demandas de compra?
A3: Está disponível um serviço de personalização completa conforme as especificações do cliente. Podemos ajustar de forma flexível os moldes de produção e os parâmetros dos produtos finais de acordo com os seus cenários de aplicação, como aquecimento em caldeiras industriais, aquecimento residencial e geração de energia a partir de biomassa.
Especificações do molde: Personalize a abertura do molde e a relação de compressão de acordo com as necessidades, a fim de obter o melhor resultado na formação dos grânulos.
Diâmetro das pelotas: 6–10 mm, obtível através da substituição dos moldes.
Valor calórico: Ajustável conforme necessário.
Teor de umidade: Controlado com precisão entre 8% e 12%.
Conteúdo de cinzas: Pode ser controlado abaixo de 0,5%.
Garantimos que os produtos se adaptarão perfeitamente às suas reais necessidades de uso.